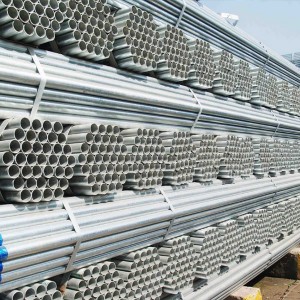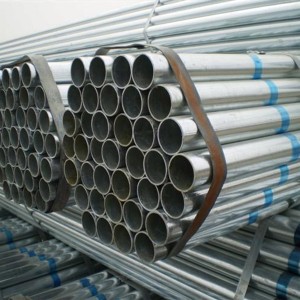


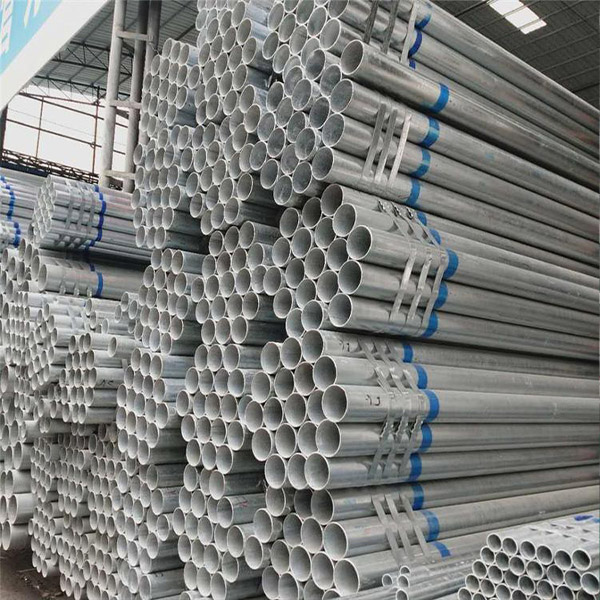
Varma Trempsaŭco Galvanizita Ŝtalo
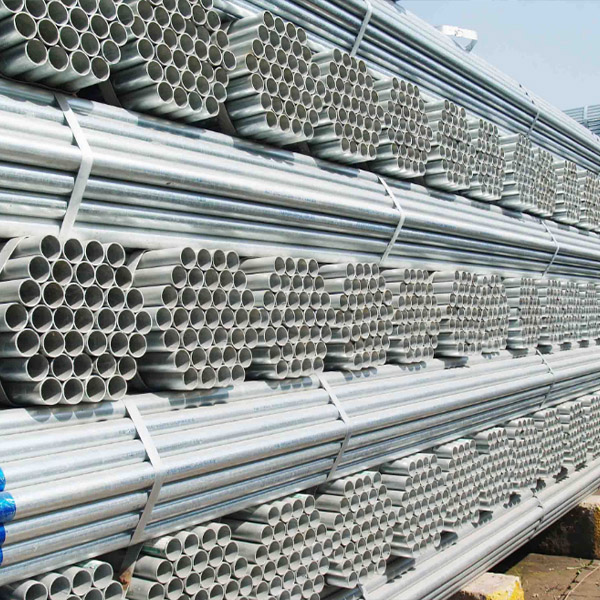
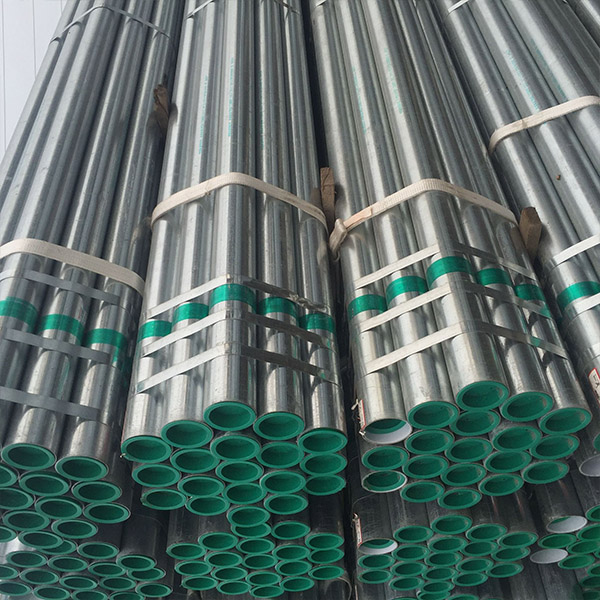
Nominala mura dikeco (mm): 2.0, 2.5, 2.8, 3.2, 3.5, 3.8, 4.0, 4.5.
Koeficientaj parametroj (c): 1,064, 1,051, 1,045, 1,040, 1,036, 1,034, 1,032, 1,028.
Noto: La mekanikaj ecoj de ŝtalo estas grava indikilo por certigi la finan uzkapablon (mekanikaj ecoj) de la ŝtalo, kaj ĝi dependas de la kemia konsisto de la ŝtalo kaj la varmotraktada sistemo. En la normo pri ŝtalaj tuboj, laŭ malsamaj aplikaj postuloj, la streĉaj ecoj (streĉrezisto, limstreĉo aŭ limstreĉopunkto, plilongigo),malmoleco- kaj forteco-indeksoj estas specifitaj, same kiel altaj kaj malaltaj temperaturaj ecoj postulitaj de uzantoj.
Ŝtalgradoj: Q215A; Q215B; Q235A; Q235B.
Testprema valoro/Mpa: D10.2-168.3mm estas 3Mpa; D177.8-323.9mm estas 5Mpa
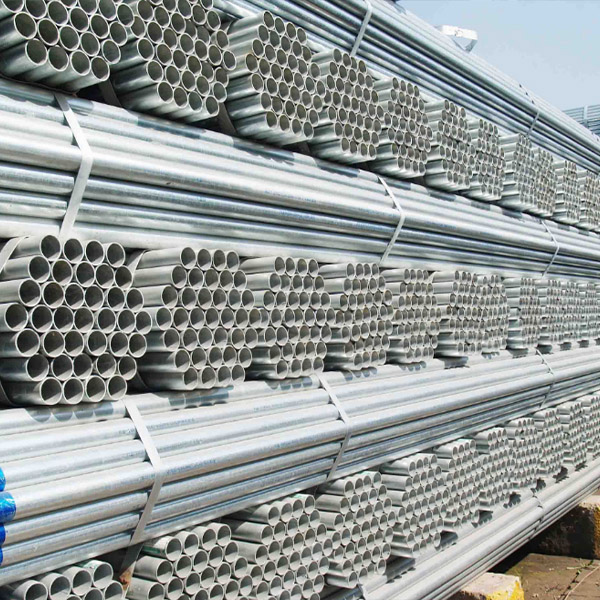
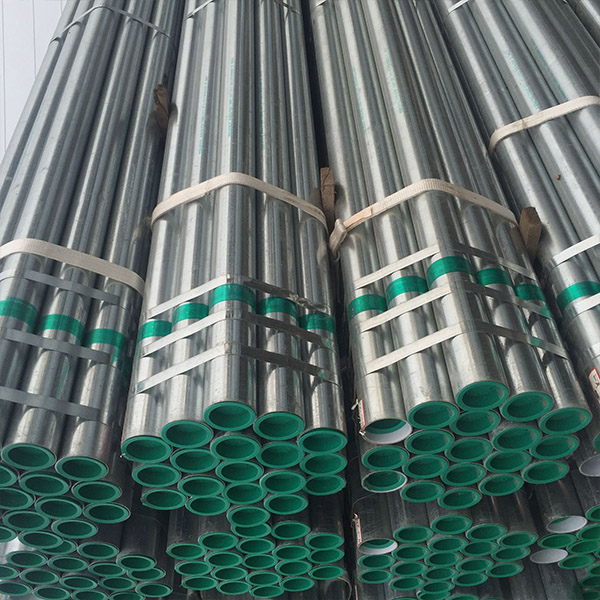
Naciaj normoj kaj grandecnormoj por galvanizitaj tuboj
GB/T3091-2015 Veldita ŝtala tubo por malaltprema fluida transportado
GB/T13793-2016 Longituda elektra veldita ŝtala tubo
GB/T21835-2008 veldita ŝtala tubo grandeco kaj unuo longo pezo
La procezfluo estas:nigra tubo-alkala lavado-akva lavado-piklado-akva ellavado-trempada helpaĵo-sekigado-varma trempgalvanizado-ekstera blovado-interna blovado-aera malvarmigo-akva malvarmigo -Pasivigo-akva ellavado-inspektado-pesado-stokado.
La kutime nomataj galvanizitaj tuboj, galvanizitaj tuboj estas uzataj por gaso, kaj la speco de feraj tuboj uzataj por hejtado ankaŭ estas galvanizitaj tuboj. Galvanizitaj tuboj estas uzataj kiel akvotuboj. Post pluraj jaroj da uzado, multe da rusto kaj malpuraĵo generiĝas en la tuboj, kaj la flava akvo, kiu elfluas, ne nur poluas la sanitaraĵojn, sed ankaŭ miksiĝas kun bakterioj, kiuj kreskas sur la malebena interna muro, kaj la korodo kaŭzas altan enhavon de pezaj metaloj en la akvo, kio grave endanĝerigas la sanon de la homa korpo.
Metodo de konekto de galvanizita ŝtala tubo: surfadenigita, veldita.
Rulkanela konekto
(1) Fendeto de rulita sulkoveldsuturo
1. Glatigu la internajn murajn veldripojn de la premkanela parto de la ajuto por redukti la reziston de la ruliĝanta kanelo.
2, Ĝustigu la akson de la ŝtala tubo kaj la ruliĝanta kanel-ekipaĵo, kaj postulu, ke la ŝtala tubo kaj la ruliĝanta kanel-ekipaĵo estu ebenaj.
3. Adaptu la rapidon de la kanelpremado, kaj la tempo de kanelformado ne povas superi la kondiĉon, apliku forton egale kaj malrapide.
(2) Rompo de rulkanelo de ŝtala tubo
1. Glatigu la internajn murajn veldripojn de la premkanela parto de la tubbuŝo por redukti la reziston de la ruliĝanta kanelo.
2, Ĝustigu la akson de la ŝtala tubo kaj la ruliĝanta kanel-ekipaĵo, postulante ke la ŝtala tubo kaj la ruliĝanta kanel-ekipaĵo estu ebenaj.
3. Adaptu la preman rapidon, la prema rapido ne povas superi la kondiĉon, apliku forton egale kaj malrapide.
4. Kontrolu la larĝon kaj modelon de la subtena rulpremilo kaj prema rulpremilo de la ruliĝa kanel-ekipaĵo, kaj kontrolu ĉu ekzistas misagordo en la grandeco de la du rulpremiloj, kiu povus kaŭzi blokiĝon.
5. Uzu vernier-dikecmezurilon por kontroli ĉu la kanelo de la ŝtala tubo estas specifita.
(3) La kanelo formita de la ruliĝanta kanelmaŝino devas plenumi la jenajn postulojn
1, La surfaco de la tubfino al la kanelsekcio devas esti glata kaj libera de malebenaĵoj kaj rulmarkoj.
2, La centro de la kanelo estu samcentra kun la tubmuro, la larĝo kaj profundo de la kanelo plenumu la postulojn, kaj kontrolu ĉu la tipo de la krampo estas ĝusta.
3. Apliku lubrikaĵon sur la kaŭĉukan sigelringon kaj kontrolu ĉu ĝi estas difektita. La lubrikaĵo ne devas esti oleo-lubrikaĵo.
Veldita konekto
1. La enirejo de la galvanizita ŝtala tubo ne estas rekta kaj ekzistas problemo kun la oblikva enirejo de la ŝtala tubo post kunigado. Estas rekomendinde fortranĉi la tubkapon por mallonga tempo antaŭ prilaborado.
2, Post kiam la ajutoj de la galvanizita ŝtala tubo estas konektitaj, la du ajutoj ne estas firme konektitaj, rezultante en malebena dikeco de la veldita junto; kaj la tubo estas elipsa pro siaj propraj kialoj aŭ transportaj tuberoj. Estas rekomendinde fortranĉi la tubkapon por mallonga tempo. Procezu denove.
3. Post kiam la ŝpruciloj de galvanizitaj ŝtalaj tuboj estas kunigitaj, veziketoj aperas ĉe la ŝpruciloj:
4. Pro teknikaj kialoj dum veldado.
5. Estas zinkaj noduloj en la ŝprucigilo, kiuj povas kaŭzi veldajn malfacilaĵojn kaj veziketojn. Se la zinkaj noduloj estas tro grandaj kaj tro multaj tuboj, simplaj zinkaj noduloj devas esti forigitaj.
Dratkonekto
1, Surfadenigita buko: La tubringo kaj la surfadenigita buko ne povas esti tute kontaktitaj, malfiksu, fortranĉu la hazardan bukparton, kaj reinstalu la fadenon.
2. La ŝtaltuba fadeno kaj la tubringa fadeno ne kongruas kaj ne povas esti kunigitaj. La tubringo devas esti anstataŭigita aŭ la ekipaĵo devas esti alĝustigita kaj re-fadenigita.
3. Mankas presaĵo post kiam la ŝtala tubo estas surfadenigita: Mezuru ĉu la mura dikeco de la ŝtala tubo povas plenumi la normajn dikecpostulojn de la surfadenigita tubo